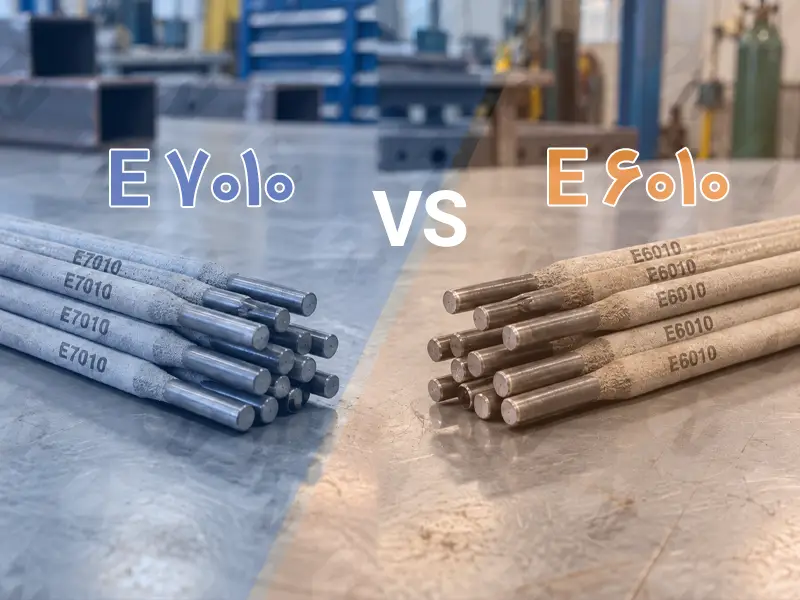
در جوشکاری خطوط لوله، انتخاب الکترود فقط به ایجاد یک اتصال ظاهرا سالم محدود نمی شود. نوع گرید لوله، استحکام مورد نیاز، وضعیت و حالت جوشکاری، طراحی اتصال و الزامات WPS همگی در انتخاب الکترود نقش دارند. دو گزینه ای که در جوشکاری لوله زیاد با یکدیگر مقایسه می شوند،الکترودهای E6010 و E7010 هستند؛ دو الکترود سلولزی با قوس متمرکز و نفوذ عمیق که هر کدام برای شرایط مشخصی طراحی شده اند.
E6010 در بسیاری از پروژه های جوشکاری فولاد کربنی و اجرای پاس ریشه شناخته شده است، در حالی که خانواده E7010 زمانی مطرح می شود که مشخصات مکانیکی فلز جوش و گرید لوله، استفاده از الکترود رده 70 ksi را ایجاب کند. بنابراین انتخاب میان این دو باید بر اساس مشخصات پروژه انجام شود، نه صرفا نام الکترود یا تجربه قبلی جوشکار.
اگر هدف شما خرید این محصولات است، می توانید مشخصات فنی، سایزهای موجود و قیمت الکترود سلولزی مناسب پروژه خود را پیش از انتخاب بررسی کنید.
تفاوت الکترود 6010 و 7010 در یک نگاه
E6010و E7010 هر دو در گروه الکترودهای سلولزی برای فرایند جوشکاری قوسی دستی یاSMAW قرار می گیرند. تفاوت مهم میان آن ها در رده استحکام فلز جوش و در برخی گریدهای E7010، ترکیب شیمیایی فلز رسوب داده شده است.
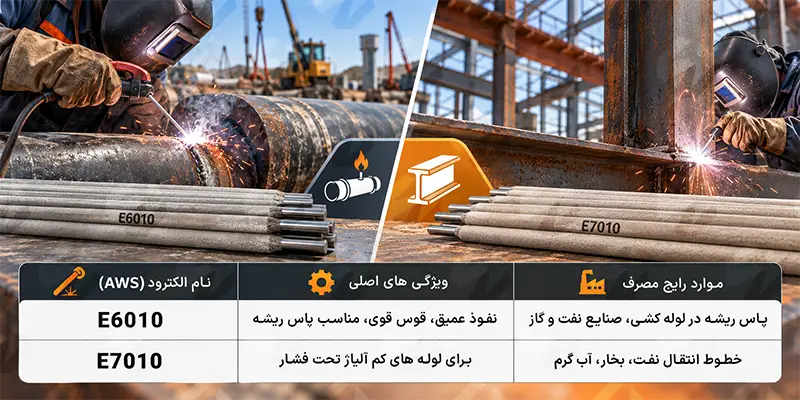
تفاوت نوع روکش و ترکیب E6010 و E7010
یکی از شباهت های اصلی E6010 و E7010، روکش سلولزی آن ها است. هنگام سوختن مواد سلولزی موجود در روکش، حجم قابل توجهی گاز محافظ در اطراف قوس و حوضچه مذاب ایجاد می شود. نتیجه این ساختار، قوس متمرکز، نفوذ عمیق و سرباره نسبتا کم حجم است.
این رفتار باعث شده الکترودهای سلولزی در جوشکاری خطوط لوله و به خصوص اجرای پاس هایی که کنترل نفوذ در آن ها اهمیت دارد، جایگاه مشخصی داشته باشند.
با این حال، E7010 صرفا نسخه ای با عدد متفاوت از الکترود E6010 نیست. خانواده E7010 می تواند شامل گریدهایی مانند E7010-G و E7010-P1 باشد که الزامات ترکیب شیمیایی و خواص مکانیکی مشخصی دارند. برای مثال، در برخی محصولات E7010-P1 از عناصر آلیاژی برای رسیدن به خواص مورد نیاز خطوط لوله استفاده می شود.
به همین دلیل هنگام بررسی قیمت الکترود سلولزی، تنها مقایسه عدد 6010 و 7010 کافی نیست و کد کامل محصول و دیتاشیت سازنده نیز باید بررسی شود.
تفاوت نفوذ جوش در E6010 و E7010
هر دو الکترود برای ایجاد نفوذ عمیق شناخته می شوند و همین ویژگی یکی از دلایل استفاده از آن ها در جوشکاری لوله است.
E6010 قوسی متمرکز و حفار ایجاد می کند و کنترل مناسب آن می تواند برای ایجاد نفوذ در ریشه اتصال لوله موثر باشد. سرباره کم حجم نیز به جوشکار اجازه می دهد وضعیت حوضچه و ریشه را هنگام اجرای جوش کنترل کند.
E7010 نیز رفتار سلولزی دارد و در گریدهای مخصوص خطوط لوله برای جوشکاری با نفوذ عمیق طراحی شده است. با این حال نمی توان صرفا از روی عدد الکترود نتیجه گرفت که یکی در تمام شرایط نفوذ بیشتری از دیگری ایجاد می کند.
میزان واقعی نفوذ به عواملی مانند موارد زیر وابسته است:
- قطر الکترود
- شدت جریان
- طول قوس
- زاویه الکترود
- سرعت حرکت
- فاصله ریشه
- لند اتصال
- ضخامت دیواره لوله
- مهارت جوشکار
بنابراین تفاوت اصلی الکترود E6010 و الکترود E7010 را باید در رده استحکام، ترکیب فلز جوش و محدوده کاربرد مهندسی جستجو کرد، نه فقط مقدار نفوذ.
تفاوت استحکام و خواص مکانیکی
اعداد ابتدایی طبقه بندی AWS اطلاعات مهمی درباره رده استحکام کششی فلز جوش ارائه می کنند.
در الکترود E6010 عدد «60» به رده استحکام کششی حدود 60 ksi اشاره دارد. در E7010 عدد «70» نشان دهنده رده 70 ksi است.
این تفاوت زمانی اهمیت پیدا می کند که مشخصات مکانیکی لوله یا الزامات طراحی پروژه، فلز جوشی با رده مشخص را درخواست کرده باشند.
نکته مهم این است که انتخاب الکترود نباید تنها با این منطق انجام شود که عدد 70 از 60 بزرگ تر است. خواصی مانند:
- استحکام تسلیم
- استحکام کششی
- چقرمگی ضربه
- ازدیاد طول
- ترکیب شیمیایی فلز جوش
- دمای سرویس
- رفتار اتصال در شرایط عملیاتی
نیز باید با الزامات پروژه مطابقت داشته باشند.
در خطوط انتقال نفت، گاز و سیالات تحت فشار، این موضوع اهمیت ویژه ای دارد و انتخاب الکترود معمولا در WPS مشخص می شود.
الکترود 6010 برای چه پروژه هایی مناسب است؟
E6010 یکی از الکترودهای شناخته شده برای جوشکاری فولادهای کربنی و اجرای پاس ریشه است. قابلیت کار در تمام وضعیت های جوشکاری و رفتار مناسب قوس باعث شده در پروژه های لوله کشی کاربرد داشته باشد. از این الکترود اغلب در جوشکاریهای سرازیر در خطوط لوله و تانک سازی ها استفاده میشود.
کاربردهای رایج آن شامل موارد زیر است:
- اجرای پاس ریشه خطوط لوله
- جوشکاری لوله های فولاد کربنی
- خطوط انتقال نفت، گاز و آب در صورت تایید دستورالعمل جوشکاری
- تعمیرات خطوط و تجهیزات فولادی
- اتصالاتی که به قوس متمرکز و نفوذ عمیق نیاز دارند
- جوشکاری در موقعیت های عمودی و بالاسری
E6010 معمولا با جریان مستقیم و قطب مثبت الکترود یا DCEP استفاده می شود. برای انتخاب آمپر نیز باید قطر الکترود و اطلاعات سازنده مبنا قرار گیرد.
الکترود 7010 برای چه پروژه هایی مناسب است؟
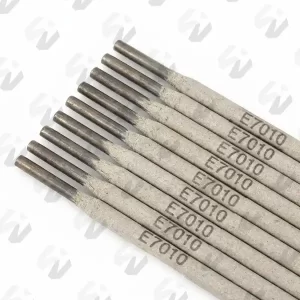
E7010 نیز یکی از الکترودهای خانواده سلولزی است، اما برای کاربردهایی مطرح می شود که خواص مکانیکی رده 70 و مشخصات متالورژیکی گرید انتخاب شده با لوله و دستورالعمل پروژه تطابق داشته باشد.
کاربردهای آن می تواند شامل موارد زیر باشد:
- جوشکاری خطوط لوله فولادی
- اجرای پاس ریشه و پاس های اولیه مطابق WPS
- خطوط انتقال با گریدهای مشخص فولاد لوله
- پروژه های نفت و گاز
- اتصالات دارای الزامات مکانیکی مشخص
- جوشکاری در وضعیت عمودی سرازیر در برخی دستورالعمل های پایپ لاین
در این گروه باید به پسوند الکترود نیز توجه کرد. برای مثالE7010-P1 وE7010-G الزاما از نظر ترکیب شیمیایی و الزامات استاندارد کاملا مشابه نیستند.
بنابراین هنگام سفارش، عبارت E7010 به تنهایی برای پروژه های کنترل شده کافی نیست و باید کد دقیق مورد تایید WPS بررسی شود.
برای پاس ریشه خطوط لوله کدام مناسب تر است 6010 یا 7010؟
پاس ریشه یکی از مراحل تعیین کننده در جوشکاری لوله است. عدم نفوذ کافی، ذوب ناقص لبه ها یا ایجاد عیب در ریشه می تواند کیفیت کل اتصال را تحت تاثیر قرار دهد.
E6010 در بسیاری از روش های جوشکاری خطوط لوله فولاد کربنی برای پاس ریشه استفاده می شود. قوس متمرکز، سرباره کم حجم و قابلیت کنترل ریشه از ویژگی هایی هستند که آن را برای این کاربرد مناسب می کنند.
اما این موضوع به معنی استفاده از E6010 برای هر نوع لوله نیست.
در پروژه ای که WPS استفاده از یک گرید E7010 را برای تطابق با خواص فلز پایه و فلز جوش مشخص کرده است، جایگزینی آن با E6010 بدون بررسی فنی صحیح نیست.
برای انتخاب می توان این منطق را در نظر گرفت:
اگر پروژه فولاد کربنی معمولی دارد و WPS استفاده از E6010 را مشخص کرده است:
E6010 گزینه متناسب با دستورالعمل خواهد بود.
اگر گرید لوله و الزامات مکانیکی پروژه استفاده از فلز جوش رده 70 را درخواست می کند:
یکی از گریدهای E7010 می تواند مطابق WPS بررسی شود.
اگر پروژه حساس یا تحت کد و استاندارد مشخص است:
انتخاب الکترود باید مستقیما از روی WPS، PQR، مشخصات فلز پایه و دیتاشیت مصرفی انجام شود.
آیا می توان E6010 را با E7010 جایگزین کرد؟
جایگزینی مستقیم این دو الکترود بدون بررسی مهندسی توصیه نمی شود.
اگرچه هر دو سلولزی هستند و رفتار جوشکاری نسبتا مشابهی دارند، اما رده استحکام و در برخی مدل ها ترکیب شیمیایی آن ها متفاوت است. تغییر الکترود می تواند بر خواص فلز جوش و انطباق اتصال با دستورالعمل تایید شده اثر بگذارد.
در پروژه های دارای WPS، تغییر Classification الکترود باید بر اساس الزامات کد مربوطه بررسی شود.
به بیان ساده، شباهت رفتار قوس به معنی قابلیت جایگزینی آزادانه نیست.
تفاوت قیمت الکترود 6010 و 7010 به چه عواملی بستگی دارد؟
قیمت این دو الکترود تنها بر اساس عدد 6010 یا 7010 مشخص نمی شود. چند عامل می توانند نرخ نهایی محصول را تغییر دهند.
برند و مدل الکترود
هر سازنده فرمول روکش، فرایند تولید و کنترل کیفی خاص خود را دارد. حتی دو محصول با Classification مشابه ممکن است از نظر مشخصات فنی و قیمت یکسان نباشند.
گرید دقیق E7010
E7010-G، E7010-P1 و سایر گریدهای این خانواده ممکن است ترکیب و الزامات فنی متفاوتی داشته باشند. هنگام مقایسه قیمت باید کد کامل محصول بررسی شود.
قطر الکترود
سایزهایی مانند 2.5، 3.25، 4 و 5 میلی متر برای شرایط مختلف جوشکاری عرضه می شوند و نوع سایز و بسته بندی می تواند روی قیمت اثر بگذارد.
برند تولیدکننده و اصالت کالا
در پروژه های خطوط لوله، یکنواختی قوس، سلامت روکش، مشخصات مکانیکی و امکان ردیابی محصول اهمیت دارد. به همین دلیل بررسی اصالت محصول باید در کنار قیمت انجام شود.
شرایط بازار
قیمت مواد اولیه، نرخ ارز، موجودی محصول و شرایط بازار تجهیزات جوشکاری می توانند نرخ روز الکترود را تغییر دهند. به همین دلیل برای تصمیم خرید، بهتر است قیمت همان روز در صفحه محصول بررسی شود.
جدول مقایسه E6010 و E7010 برای انتخاب الکترود
| معیار انتخاب | E6010 | E7010 |
|---|---|---|
| خانواده روکش | سلولزی | سلولزی |
| استحکام کششی اسمی | 60 ksi | 70 ksi |
| نفوذ | عمیق | عمیق |
| قوس | متمرکز و حفار | متمرکز و مناسب جوشکاری لوله |
| سرباره | کم حجم | کم حجم |
| وضعیت جوشکاری | تمام وضعیت ها | تمام وضعیت ها |
| جریان معمول | DC+ | DC+ |
| پاس ریشه | کاربرد گسترده | مطابق گرید و WPS |
| خطوط لوله | بله | بله |
| نیاز به بررسی پسوند گرید | محدود | مهم |
| معیار اصلی انتخاب | فولاد پایه و WPS | خواص مکانیکی، گرید لوله و WPS |
هنگام خرید 6010 و 7010 چه مواردی را بررسی کنیم؟
قبل از سفارش الکترود برای یک پروژه لوله کشی، بهتر است چند مشخصه به صورت همزمان بررسی شود:
- Classification کامل الکترود
- برند و مدل محصول
- گرید فولاد لوله
- قطر و ضخامت لوله
- نوع پاس مورد نظر
- سایز الکترود
- نوع جریان دستگاه
- WPS پروژه
- سلامت روکش و بسته بندی
- شرایط نگهداری
- مشخصات مکانیکی درج شده در دیتاشیت
در پروژه هایی که کنترل کیفی و بازرسی جوش انجام می شود، شماره بچ و مدارک فنی محصول نیز می توانند اهمیت داشته باشند.
خرید الکترود 6010 و 7010 از حامی جوش
پاسخ این سوال به مشخصات پروژه بستگی دارد. E6010 و E7010 رقیب مستقیم برای تمام کاربردها نیستند. هر دو از خانواده الکترودهای سلولزی با نفوذ عمیق هستند، اما رده استحکام و محدوده کاربرد آن ها تفاوت دارد.
E6010 در جوشکاری فولاد کربنی و اجرای پاس ریشه خطوط لوله کاربرد شناخته شده ای دارد. E7010 نیز زمانی مطرح می شود که طراحی اتصال، گرید لوله و دستورالعمل جوشکاری به فلز جوش رده 70 یا یک Classification مشخص مانند E7010-G یا E7010-P1 نیاز داشته باشد.
بنابراین انتخاب صحیح باید از فلز پایه، WPS و خواص مورد نیاز اتصال آغاز شود و سپس قطر، برند و مدل الکترود تعیین شود. پس از مشخص شدن این موارد، مقایسه موجودی و قیمت می تواند مرحله بعدی تصمیم خرید باشد.
برای انتخاب بهترین گزینه و خرید الکترود 6010 یا الکترود 7010 حتما با کارشناسان حامی جوش مشخصات پروژه خود رو در میان بگذارید.