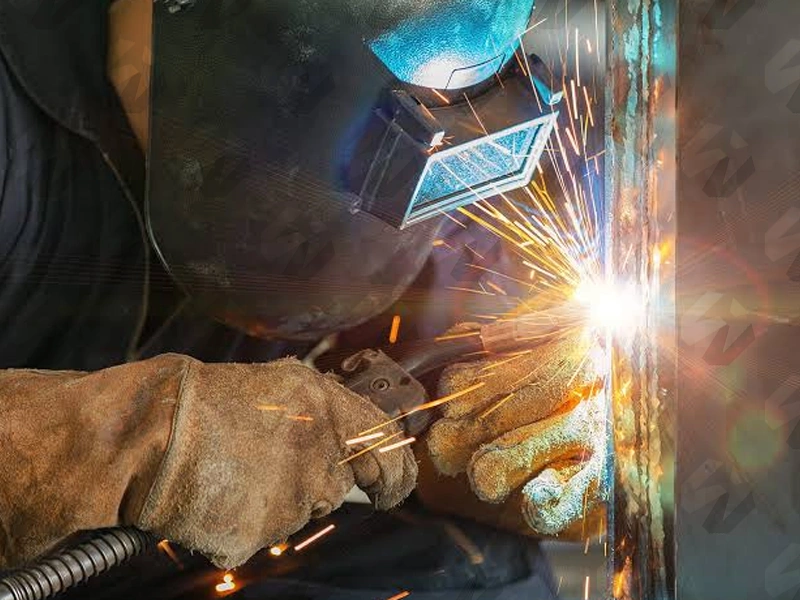
پاشش جوش CO2 معمولاً به دلیل تنظیم نامناسب ولتاژ و سرعت تغذیه سیم جوش، انتخاب گاز محافظ، فاصله نامناسب تورچ، آلودگی سطح فلز یا مشکلات تجهیزات جوشکاری ایجاد میشود. این پاششها به شکل قطرات ریز فلز مذاب از حوضچه جوش جدا شده و روی سطح قطعه یا اطراف محل اتصال مینشینند. افزایش پاشش علاوه بر کاهش کیفیت ظاهری جوش، باعث اتلاف فلز پرکننده و افزایش زمان تمیزکاری میشود. شناخت علت پاشش جوش CO2 و اصلاح تنظیمات دستگاه میتواند به ایجاد قوس پایدارتر، کاهش ضایعات و بهبود کیفیت جوش کمک کند.
پاشش جوش CO2 چیست؟
پاشش جوش یا Weld Spatter به قطرات فلز مذابی گفته میشود که هنگام جوشکاری از ناحیه قوس یا حوضچه مذاب به اطراف پرتاب شده و پس از سرد شدن روی سطح قطعه باقی میمانند.
در جوشکاری قوسی با سیم مصرفی و گاز محافظ (GMAW)، نحوه انتقال قطرات فلز از سیم جوش به حوضچه مذاب بر میزان پاشش تأثیر دارد. بهویژه در انتقال اتصال کوتاه و انتقال قطرهای درشت، اگر پارامترهای جوشکاری بهدرستی تنظیم نشده باشند، احتمال ایجاد پاشش افزایش پیدا میکند.

مقداری پاشش در برخی شرایط جوشکاری طبیعی است، اما زمانی که قطرات مذاب به شکل غیرعادی افزایش پیدا میکنند، باید تنظیمات دستگاه، شرایط گاز محافظ و وضعیت تجهیزات بررسی شوند.
۷ علت مهم پاشش زیاد در جوشکاری CO2
استفاده از گاز CO2 خالص
یکی از دلایل افزایش پاشش جوش CO2، استفاده از گاز دیاکسید کربن خالص بهعنوان گاز محافظ است. این گاز در جوشکاری فولادهای کربنی کاربرد دارد و میتواند نفوذ مناسبی ایجاد کند، اما معمولاً نسبت به برخی مخلوطهای آرگون و CO2، پاشش بیشتری به همراه دارد.
نوع گاز محافظ بر رفتار قوس و نحوه انتقال فلز مذاب تأثیر میگذارد. به همین دلیل، در شرایط مشابه و با تنظیمات مناسب، استفاده از مخلوط گاز های آرگون و CO2 میتواند به کاهش پاشش کمک کند.
راهکار کاهش پاشش جوش CO2:
در صورت مجاز بودن طبق دستورالعمل جوشکاری، میتوان از مخلوط آرگون و CO2 متناسب با نوع سیم جوش و فلز پایه استفاده کرد. البته تغییر گاز محافظ ممکن است به اصلاح ولتاژ، سرعت تغذیه سیم و سایر پارامترهای جوشکاری نیاز داشته باشد.
تنظیم نامناسب ولتاژ دستگاه جوش
ولتاژ یکی از عوامل مؤثر بر طول قوس و نحوه انتقال فلز مذاب است. اگر ولتاژ نسبت به سرعت حرکت موتور وایر فیدر و تغذیه سیم بیش از حد پایین باشد، سیم ممکن است بهطور مکرر به حوضچه برخورد کند و قوسی ناپایدار همراه با صدای تقتق و پاشش زیاد ایجاد شود.
از طرف دیگر، ولتاژ بیش از حد بالا نیز میتواند باعث افزایش طول قوس، بیثباتی انتقال فلز و افزایش پاشش در برخی شرایط شود.
راهکار کاهش پاشش:
ولتاژ را بر اساس قطر سیم جوش، نوع گاز، سرعت تغذیه سیم و ضخامت قطعه تنظیم کنید. بهتر است تغییرات بهصورت تدریجی و روی یک قطعه آزمایشی انجام شوند تا قوس پایدار و شکل گرده جوش مناسب به دست آید.
سرعت نامناسب تغذیه سیم جوش
سرعت تغذیه سیم یا Wire Feed Speed در بسیاری از دستگاههای جوشکاری MIG/MAG با مقدار جریان جوشکاری ارتباط مستقیم دارد.
زمانی که سرعت تغذیه سیم بیش از حد بالا یا با ولتاژ تنظیمشده هماهنگ نباشد، انتقال فلز به حوضچه مذاب دچار اختلال میشود. در نتیجه، برخوردهای نامنظم سیم با حوضچه و پرتاب قطرات مذاب میتوانند افزایش پیدا کنند.
همچنین تغذیه ناپیوسته سیم به دلیل لغزش غلطکها یا گیرکردن سیم در مسیر عبور میتواند قوس را ناپایدار کند.
راهکار کاهش پاشش:
- سرعت تغذیه سیم را با ولتاژ هماهنگ کنید.
- از تنظیم بودن فشار غلطکهای وایرفیدر اطمینان حاصل کنید.
- مسیر حرکت سیم از قرقره تا تورچ را بررسی کنید.
- از سیم جوش سالم، بدون زنگ زده گی ، تمیز و متناسب با دستگاه استفاده کنید.
برای انتخاب محصول متناسب با فرآیند جوشکاری و بررسی قیمت سیم جوش CO2، باید قطر سیم، جنس فلز پایه و مشخصات فنی سیم مصرفی در نظر گرفته شود.
فاصله زیاد سیم جوش تا قطعه کار
فاصله بیرونزدگی سیم از نوک نازل تا فلز پایه یکی دیگر از عوامل مؤثر بر پایداری قوس است.
اگر طول بیرونزدگی سیم بیش از حد باشد، شرایط عبور جریان و ذوب سیم تغییر میکند و در برخی تنظیمات، قوس ناپایدار و پاشش بیشتر ایجاد میشود.
همچنین زاویه نامناسب تورچ و تغییر مداوم فاصله آن تا قطعه میتوانند کنترل حوضچه مذاب را دشوار کنند.
راهکار کاهش پاشش:
فاصله بیرونزدگی سیم و زاویه تورچ را مطابق دستورالعمل دستگاه، نوع سیم و شرایط اتصال تنظیم کنید. در طول جوشکاری نیز سعی کنید فاصله و حرکت تورچ تا حد امکان یکنواخت باشد.
اختلال در جریان گاز محافظ
گاز محافظ از تماس مستقیم هوای محیط با حوضچه مذاب جلوگیری میکند. کاهش جریان گاز، نشتی شیلنگها، گرفتگی نازل یا وزش باد میتواند پوشش محافظ اطراف قوس را مختل کند.
این مشکل علاوه بر افزایش احتمال تخلخل، ممکن است با ناپایداری قوس و افزایش پاشش جوش CO2 همراه باشد.
نکته مهم این است که افزایش بیش از حد میزان خروجی گاز همیشه راهحل مناسبی نیست؛ زیرا جریان بیش از حد میتواند موجب آشفتگی گاز و ورود هوا به ناحیه جوش شود.
راهکار کاهش پاشش:
- دبی گاز( میزان گاز خروجی ) را مطابق مشخصات فرآیند و تجهیزات تنظیم کنید.
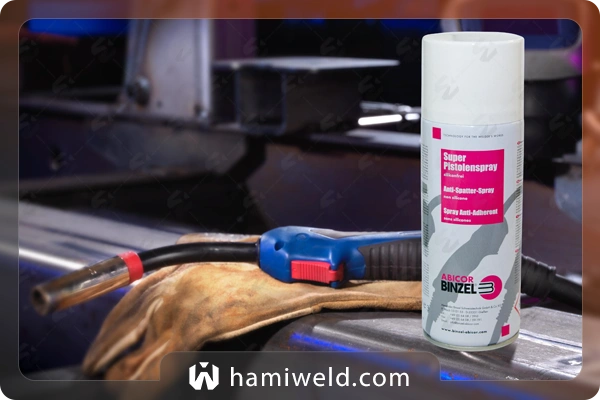
- نازل تورچ را از رسوبات و پاششهای چسبیده پاک کنید.( استفاده از اسپری جوشکاری)
- شیلنگها و اتصالات گاز را از نظر نشتی بررسی کنید.
- از برخورد مستقیم جریان هوا به محل جوش جلوگیری کنید.(حتی الامکان جوشکاری در معرض جریان باد نباشد).
- از گاز محافظ مناسب و با کیفیت موردنیاز جوشکاری استفاده کنید.
آلودگی سطح فلز پایه یا سیم جوش
وجود زنگزدگی، روغن، رطوبت، رنگ و سایر آلودگیها روی فلز پایه میتواند شرایط قوس و کیفیت جوش را تحت تأثیر قرار دهد.
این مواد هنگام جوشکاری ممکن است تجزیه یا تبخیر شوند و باعث ایجاد گاز، ناپایداری حوضچه مذاب، تخلخل و در برخی موارد افزایش پاشش شوند.
سیم جوش آلوده یا زنگزده نیز میتواند مشکلات مشابهی ایجاد کند.
راهکار کاهش پاشش:
پیش از شروع جوشکاری، سطح اتصال را از آلودگیهای مؤثر پاک کنید و از سیم جوش تمیز و خشک استفاده کنید. همچنین قرقرههای سیم باید در شرایط مناسب نگهداری شوند تا در معرض رطوبت و آلودگی قرار نگیرند.
خرابی تجهیزات تورچ و اتصال نامناسب جریان برق
فرسودگی نوک تماس (Contact Tip)(نازل تورچ ) ، گرفتگی لاینر، خرابی اجزای وایرفیدر یا اتصال ضعیف کابل برگشت جریان میتواند باعث ناپایداری قوس شود.
برای مثال، اگر نوک تماس فرسوده باشد، انتقال جریان به سیم جوش ممکن است بهصورت یکنواخت انجام نشود. در نتیجه، قوس نوسان پیدا میکند و پاشش افزایش مییابد.
تنظیم نبودن قطبیت دستگاه نیز میتواند یکی از دلایل عملکرد نامناسب فرآیند باشد.
راهکار کاهش پاشش:
نوک تماس، لاینر و غلطکهای تغذیه سیم را بررسی کنید و قطعات فرسوده را تعویض کنید. اتصال کابل برگشت جریان باید محکم و مناسب باشد. همچنین قطبیت را مطابق مشخصات سیم جوش کنترل کنید؛ برای سیم جوش توپر فولادی در فرآیند معمول MIG/MAG، عموماً از قطبیت مثبت الکترود (DCEP) استفاده میشود.

چگونه پاشش جوش CO2 را کاهش دهیم؟
برای کاهش پاشش بهتر است بهجای تغییر همزمان تمام تنظیمات، علت اصلی مشکل بهصورت مرحلهای شناسایی شود.
| نشانه هنگام جوشکاری | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| صدای تقتق شدید و برخورد مکرر سیم | ناهماهنگی ولتاژ و تغذیه سیم | تنظیم تدریجی ولتاژ و سرعت سیم |
| قوس بلند و ناپایدار | ولتاژ نامناسب | بررسی و اصلاح ولتاژ |
| قطع و وصل شدن قوس | اختلال در تغذیه سیم یا اتصال برق | بررسی وایرفیدر، نوک تماس و کابلها |
| پاشش همراه با تخلخل | اختلال در گاز محافظ یا آلودگی | کنترل گاز و تمیزکاری قطعه |
| افزایش پاشش با فاصله گرفتن تورچ | بیرونزدگی بیش از حد سیم | اصلاح فاصله و زاویه تورچ |
| پاشش زیاد با وجود تنظیم صحیح دستگاه | نوع گازمحافظ یا انتقال فلز | بررسی گاز محافظ و پارامترهای فرآیند |
در کارگاههایی که از گاز CO2 خالص استفاده میکنند، رسیدن به قوس پایدار و کمپاشش ممکن است نیازمند تنظیم دقیقتر پارامترها باشد. در مقابل، برخی مخلوطهای آرگون و CO2 میتوانند در شرایط مناسب، پاشش کمتری ایجاد کنند.
آیا پاشش زیاد جوش CO2 نشانه کیفیت پایین جوش است؟
افزایش پاشش جوش CO2 همیشه به معنی معیوب بودن اتصال جوش نیست، اما میتواند نشانه نامناسب بودن تنظیمات یا شرایط فرآیند باشد.
افزایش پاشش ممکن است با مشکلاتی مانند ناپایداری قوس، شکل نامناسب گرده جوش یا اتلاف فلز پرکننده همراه باشد. با این حال، کیفیت اتصال باید با توجه به عواملی مانند نفوذ، ذوب مناسب کنارهها، تخلخل، ترک و الزامات بازرسی بررسی شود.
بنابراین صرف کاهش پاشش برای تأیید کیفیت جوش کافی نیست.
چرا جوش CO2 بیش از حد جرقه میزند؟
یکی از دلایل رایج، ناهماهنگی ولتاژ و سرعت تغذیه سیم است. گاز CO2 خالص، فاصله زیاد سیم تا قطعه و آلودگی سطح نیز میتوانند پاشش را افزایش دهند. ابتدا وضعیت قوس و تنظیمات دستگاه را بررسی کنید.
آیا کاهش ولتاژ باعث کم شدن پاشش میشود؟
همیشه خیر. اگر ولتاژ بیش از حد بالا باشد، کاهش آن ممکن است پاشش را کم کند؛ اما اگر ولتاژ از ابتدا پایین باشد، کاهش بیشتر میتواند برخورد سیم با حوضچه و پاشش را افزایش دهد. ولتاژ باید متناسب با سرعت سیم و سایر شرایط تنظیم شود.
آیا استفاده از گاز آرگون پاشش جوش CO2 را کم میکند؟
استفاده از مخلوط مناسب آرگون و CO2 در بسیاری از کاربردهای جوشکاری فولاد کربنی میتواند پاشش را نسبت به CO2 خالص کاهش دهد. با این حال، نوع مخلوط باید با سیم جوش، فلز پایه و دستورالعمل جوشکاری سازگار باشد.
آیا اسپری ضدپاشش باعث بهبود کیفیت جوش میشود؟
اسپری ضدپاشش بیشتر برای کاهش چسبندگی قطرات فلز به سطح قطعه و تجهیزات استفاده میشود. این محصول علت اصلی پاشش را برطرف نمیکند و جایگزین تنظیم صحیح دستگاه و کنترل فرآیند جوشکاری نیست.
خرید سیم جوش CO2 از حامی جوش
انتخاب سیم جوش با کیفیت و متناسب با گرید فلز پایه در کنار تنظیم صحیح دستگاه، نقش مهمی در پایداری قوس و دستیابی به کیفیت موردنظر اتصال دارد. سایز سیم جوش ، ترکیب شیمیایی و مشخصات فنی سیم باید با نوع فلز پایه، گاز محافظ و شرایط جوشکاری مطابقت داشته باشد.
حامی جوش در زمینه تأمین سیم جوش و محصولات مصرفی جوشکاری فعالیت دارد. برای استعلام قیمت سیم جوش CO2، موجودی و خرید عمده میتوانید مشخصات فنی و مقدار موردنیاز خود را با کارشناسان این مجموعه مطرح کنید.
علت پاشش زیاد جوش CO2 معمولاً به یک عامل محدود نمیشود و ممکن است حاصل ترکیبی از نوع گاز محافظ، ولتاژ نامناسب، سرعت تغذیه سیم، فاصله تورچ، آلودگی قطعه و مشکلات تجهیزات باشد.
برای کاهش پاشش، ابتدا تنظیمات ولتاژ و سرعت سیم را بررسی کنید، سپس وضعیت گاز محافظ، تمیزی سطح و سلامت تورچ را کنترل کنید. شناسایی علت اصلی و اصلاح مرحلهای آن، علاوه بر کاهش پاشش و زمان تمیزکاری، به ایجاد قوس پایدارتر و کنترل بهتر فرآیند جوشکاری کمک میکند.