انتخاب آمپر مناسب جوشکاری با الکترود تاثیر مستقیمی بر کیفیت قوس، میزان نفوذ، شکل گرده جوش و مقدار پاشش دارد. آمپر پایین می تواند باعث چسبیدن الکترود و نفوذ کم شود و آمپر بیش از حد نیز احتمال سوختگی لبه ها، پاشش زیاد و سوراخ شدن ورق را افزایش می دهد.
با این حال، نمی توان برای هر قطر الکترود یک آمپر ثابت تعیین کرد. نوع الکترود، قطر، ضخامت قطعه، وضعیت جوشکاری و نوع جریان همگی روی مقدار مناسب تاثیر دارند. به همین دلیل هنگام بررسی قیمت الکترود جوشکاری، بهتر است محدوده جریان توصیه شده سازنده نیز در نظر گرفته شود.
جدول آمپر مناسب جوشکاری با انواع الکترود
جدول زیر می تواند به عنوان راهنمای اولیه تنظیم دستگاه جوش مورد استفاده قرار گیرد:
| نوع الکترود | قطر 2.5 میلی متر | قطر 3.2 میلی متر | قطر 4 میلی متر | کاربرد رایج |
|---|---|---|---|---|
| E6013 | 60 تا 90 A | 90 تا 130 A | 135 تا 160 A | جوشکاری عمومی و سازه سبک |
| E6010 | 60 تا 80 A | 90 تا 120A | 110 تا 140A | پاس ریشه و جوشکاری لوله |
| E7016 | 60 تا 100 A | 80 تا 140 A | 120 تا 180 A | اتصالات صنعتی |
| E7018 | 65 تا 90 A | 90 تا 140 A | 130 تا 190 A | سازه و اتصالات حساس |
| E308L-16 | 40 تا 80 A | 75 تا 120 A | 95 تا 150 A | جوشکاری استنلس استیل |
نکته: این اعداد محدوده تقریبی هستند. مقدار دقیق آمپر باید بر اساس دیتاشیت یا مشخصات درج شده روی بسته بندی همان الکترود تنظیم شود.
آمپر مناسب الکترود 2.5
الکترود 2.5 میلی متر بیشتر برای قطعات و ورق های نسبتا نازک، تعمیرات و جوشکاری های سبک استفاده می شود.
برای بسیاری از الکترودهای فولادی، محدوده 60 تا 90 آمپر نقطه شروع مناسبی است. البته نوع الکترود اهمیت زیادی دارد؛ برای مثال E6013 سایز 2.5 معمولا در محدوده 60 تا 90 آمپر استفاده می شود، در حالی که برخی الکترودهای استیل با جریان پایین تری قابل استفاده هستند.
اگر ورق نازک است، بهتر است تنظیم دستگاه را از قسمت پایین محدوده شروع کنید.
آمپر مناسب الکترود 3.2
الکترود 3.2 یکی از پرمصرف ترین سایزهای بازار است و در جوشکاری عمومی، ساخت سازه های فلزی و بسیاری از پروژه های صنعتی کاربرد دارد.
در بیشتر موارد، جریان مناسب این سایز در محدوده 80 تا 140 آمپر قرار می گیرد.
برای مثال:
- E6013 سایز 3.2: حدود 90 تا 130 آمپر
- E7018 سایز 3.2: حدود 90 تا 140 آمپر
- E6010 سایز 3.2: حدود 90 تا 120 آمپر
برای شروع می توان دستگاه را روی مقدار میانی محدوده قرار داد و سپس براساس رفتار قوس، آمپر را اصلاح کرد.
آمپر مناسب الکترود 4
الکترود 4 میلی متر بیشتر برای قطعات ضخیم تر و جوشکاری هایی با نرخ رسوب بالاتر استفاده می شود.
برای بیشتر الکترودهای فولادی، جریان حدود 120 تا 190 آمپر مناسب است.
به عنوان نمونه، E6013 سایز 4 معمولا با حدود 120 تا 180 آمپر و E7018 سایز 4 با حدود 130 تا 190 آمپر استفاده می شود.
استفاده از الکترود 4 برای ورق های نازک معمولا توصیه نمی شود، زیرا کنترل حرارت دشوارتر شده و احتمال سوراخ شدن قطعه افزایش پیدا می کند.

آمپر مناسب الکترود 6013
الکترود 6013 یکی از رایج ترین الکترودهای روتیلی برای جوشکاری عمومی است. روشن شدن آسان قوس، کنترل مناسب حوضچه و ظاهر مناسب جوش باعث شده این الکترود در کارگاه ها و پروژه های ساختمانی کاربرد زیادی داشته باشد.
به طور تقریبی:
- قطر 2.5: حدود 60 تا 90 آمپر
- قطر 3.2: حدود 90 تا 130 آمپر
- قطر 4: حدود 120 تا 180 آمپر
اگر الکترود دائما به قطعه می چسبد، پایین بودن آمپر یکی از مواردی است که باید بررسی شود.
آمپر مناسب الکترود 7018
E7018 از الکترودهای کم هیدروژن است که در بسیاری از اتصالات سازه ای و صنعتی مورد استفاده قرار می گیرد.
محدوده تقریبی آن برای سایزهای پرمصرف عبارت است از:
2.5 میلی متر: 65 تا 90 آمپر
3.2 میلی متر: 90 تا 140 آمپر
4 میلی متر: 130 تا 190 آمپر
در جوشکاری با E7018 علاوه بر آمپر، وضعیت نگهداری الکترود، قطبیت و طول قوس نیز اهمیت زیادی دارد.
آمپر مناسب الکترود استیل
الکترودهای استیل معمولا با جریان پایین تری نسبت به برخی الکترودهای فولادی هم قطر استفاده می شوند.
برای نمونه، در E308L-16:
- قطر 2.5: حدود 40 تا 80 آمپر
- قطر 3.2: حدود 75 تا 120آمپر
- قطر 4: حدود 95 تا 150 آمپر
در جوشکاری استیل کنترل حرارت اهمیت زیادی دارد؛ بنابراین افزایش بی دلیل آمپر می تواند کیفیت اتصال را کاهش دهد.
هنگام خرید الکترود استیل 308 بهتر است علاوه بر قطر، گرید فلز پایه و شرایط جوشکاری نیز بررسی شود.
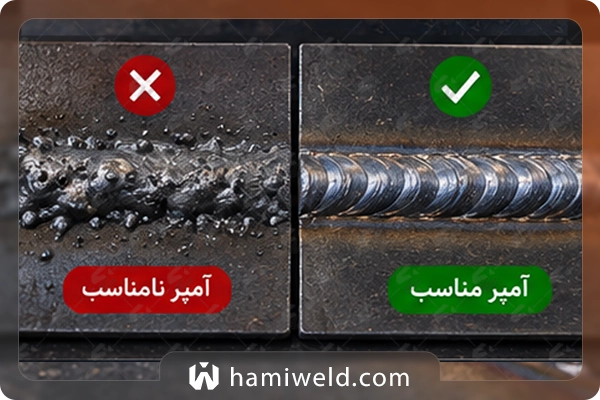
از کجا بفهمیم آمپر دستگاه درست تنظیم شده است؟
رفتار قوس و ظاهر جوش می تواند نشانه خوبی برای تشخیص تنظیم نامناسب دستگاه باشد.
| وضعیت هنگام جوشکاری | علت احتمالی | اقدام پیشنهادی |
|---|---|---|
| الکترود به قطعه می چسبد | آمپر پایین | جریان را کمی افزایش دهید |
| قوس مرتب قطع می شود | جریان پایین یا طول قوس نامناسب | آمپر و فاصله الکترود را بررسی کنید |
| پاشش بسیار زیاد است | آمپر بالا | جریان را کمی کاهش دهید |
| حوضچه بیش از حد روان است | جریان بالا | آمپر را کاهش دهید |
| ورق سوراخ می شود | حرارت ورودی زیاد | آمپر یا قطر الکترود را کاهش دهید |
| جوش برجسته و کم نفوذ است | جریان پایین | آمپر را به صورت مرحله ای افزایش دهید |
بهتر است جریان را هر بار چند آمپر تغییر دهید و نتیجه را روی یک بخش آزمایشی بررسی کنید.
چه عواملی روی آمپر مناسب تاثیر دارند؟
قطر الکترود
هرچه قطر الکترود بیشتر باشد، معمولا برای ذوب مناسب آن به جریان بیشتری نیاز است. به همین دلیل الکترود 4 میلی متر نمی تواند با همان جریان الکترود 2.5 استفاده شود.
نوع الکترود
دو الکترود با قطر یکسان ممکن است محدوده جریان متفاوتی داشته باشند. برای مثال E6013 و E7018 سایز 3.2 الزاما با یک آمپر یکسان بهترین عملکرد را ندارند.
ضخامت قطعه
برای ورق های نازک باید حرارت ورودی کنترل شود. در مقابل، در قطعات ضخیم تر جریان بسیار پایین ممکن است نفوذ کافی ایجاد نکند.
وضعیت جوشکاری
تنظیم آمپر در حالت تخت، عمودی و بالاسر می تواند متفاوت باشد. در جوشکاری عمودی یا بالاسر معمولا کنترل حوضچه اهمیت بیشتری دارد.
نوع جریان
نوع جریان AC یا DC و قطبیت نیز باید با مشخصات الکترود هماهنگ باشد. برای مثال برخی الکترودها تنها با قطبیت مشخص بهترین عملکرد را دارند.
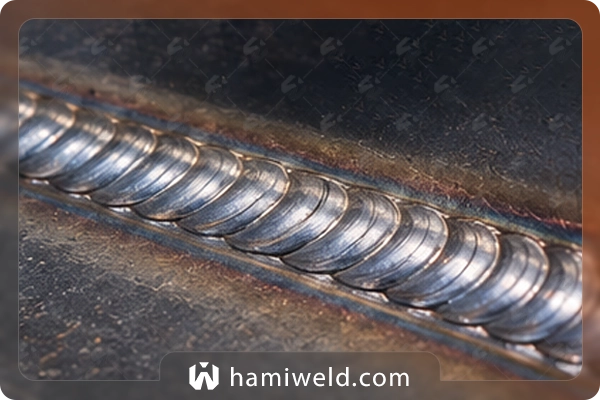
بهترین روش تنظیم آمپر دستگاه جوش
اگر روی بسته الکترود محدوده 90 تا 130 آمپر درج شده است، نیازی نیست از بالاترین مقدار شروع کنید.
می توانید ابتدا دستگاه را روی حدود 105 تا 110 آمپر قرار دهید و یک جوش آزمایشی کوتاه انجام دهید.
اگر الکترود می چسبد یا قوس ضعیف است، آمپر را کمی افزایش دهید. اگر پاشش زیاد یا حوضچه بیش از حد روان است، آمپر را کاهش دهید.
این روش نسبت به انتخاب یک عدد ثابت برای تمام شرایط، نتیجه دقیق تری ایجاد می کند.
اگر به دنبال محصول از برند خاص و یا برای کاربرد های ویژه هستید، کافیست با کارشناسان ما تماس حاصل نمایید.
انتخاب الکترود مناسب قبل از تنظیم آمپر
گاهی مشکل جوشکاری فقط با تغییر آمپر حل نمی شود. اگر نوع یا قطر الکترود با جنس و ضخامت قطعه متناسب نباشد، افزایش یا کاهش جریان نمی تواند مشکل را به طور کامل برطرف کند.
برای انتخاب الکترود بهتر است موارد زیر مشخص باشند:
- جنس قطعه
- ضخامت ورق یا قطعه
- نوع اتصال
- وضعیت جوشکاری
- نوع دستگاه و جریان خروجی
- میزان استحکام مورد نیاز اتصال
در حامی جوش می توانید مشخصات فنی و قیمت انواع الکترودهای جوشکاری را بررسی کنید و در صورت نیاز، پیش از خرید درباره انتخاب گرید و سایز مناسب برای پروژه مشاوره دریافت کنید.